
今年以来,枣矿集团田陈煤矿把“六精六提”融合管理要求作为破题密钥,主动打破传统路径依赖,将精益思维贯穿生产、洗选、储运各环节,从井下源头到地面末端全链条发力,走出了一条经营质效同步攀升的突围之路。
源头精采,把效益根基扎得更牢
井下工作面是矿井效益的源头活水,更是精益攻坚的主阵地。在田陈煤矿智能化综采工作面,智能采煤机沿着预设轨迹平稳穿梭,截割、装煤、运煤全流程有序衔接,乌黑的煤炭顺着皮带源源不断输送至井上。

“相较于传统工作面,新工作面的布局经过反复优化,回采效率和资源利用率都有明显提升,相当于给矿井效益上了‘双保险’。”综采一区生产班班长王振明一边盯着控制台的实时数据,一边介绍。他所在的班组负责工作面日常运维,从地质研判到现场管控,每一个环节都精益求精。
在资源高效利用上,该矿提前研判煤层赋存状况,细致分析地质构造特点,兼顾资源回收率、煤质管控与安全生产多重需求,精准把握煤质变化规律,针对性制定差异化作业方案,有效规避地质构造对煤质的影响,实现绿色安全开采与产能高效释放的双向奔赴。
设备稳定运行是高效生产的前提。采煤专业探索形成“闭环式”标准化检修作业法,建立设备全生命周期管理台账,把检修流程细化到每一个部件、每一个岗位,精准排查潜在隐患,最大限度降低设备故障发生率,持续保持高位开机率,为产量稳定提供坚实支撑。
洗选精研,让煤炭“含金量”更足
效益不仅要从井下“采出来”,还要在洗选环节“提上去”。田陈煤矿深入践行“以市场为导向、以客户为中心”的经营理念,把煤质管控贯穿洗选加工全过程,以精细化操作打磨煤炭“含金量”。
走进选煤厂,自动化设备各司其职、高效运转:煤质检测按预设路线巡检排查,在线测灰仪实时监控原煤与精煤灰分指标,自动加药装置根据煤质变化精准调控药剂用量,矸石、泥沙等杂质被精准分拣,合格煤炭经加工处理后分批产出,热值始终保持稳定。
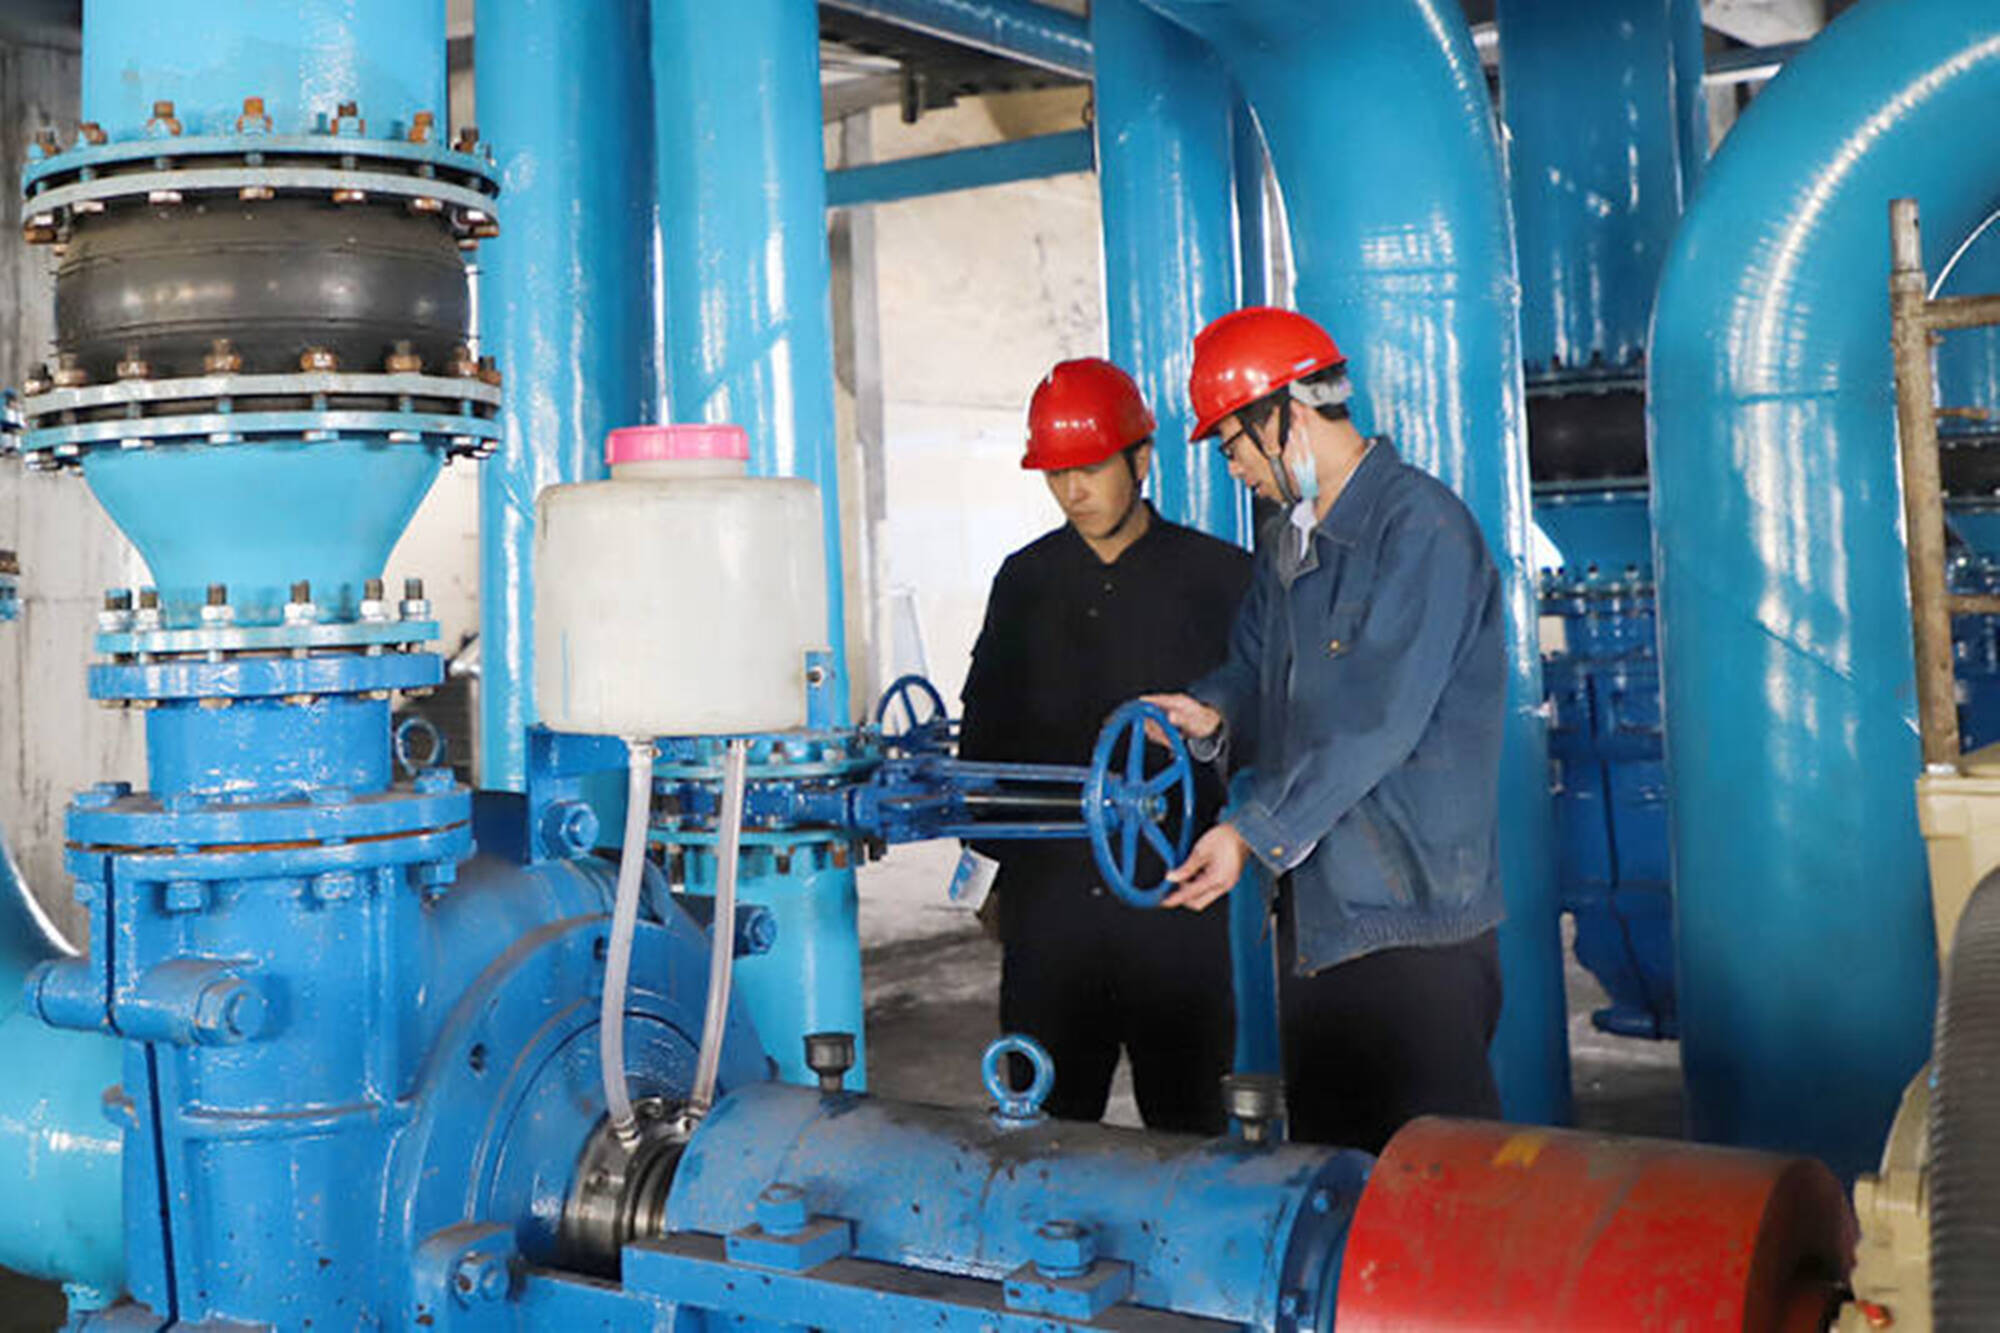
“以前洗选环节常受原煤特性制约,处理量和稳定性都不尽如人意。现在通过设备改造和流程优化,不仅运转更平稳,处理效率也大幅提升。”选煤厂技术员白建杰一边调节设备参数,一边讲述改造带来的变化。她从事洗选工作多年,亲历了从人工调控到智能操作的转变,对每一处流程优化都感触颇深。
这一变化源于该矿实施的分级筛可调式分流改造——通过加装可调节闸板、新增旁通溜槽,结合原煤粒度、湿度等实际参数动态调整入洗量,既避免了设备超负荷运转,又实现了洗选环节的科学管控,让洗选效率与煤质品质同步提升。
(未经授权禁止转载)