
枣矿集团新安煤业公司立足内部挖潜、精益生产,针对洗选系统短板推进粗煤泥分选工艺升级。配套新型FBS流化床分选机的改造项目投产一年运行稳定,有效回收过去随尾矿流失的细粒精煤。数据显示,改造后综合精煤产率提高0.49个百分点,年创效254万元,以工艺革新实现资源“颗粒归仓”,助推企业降本增效。
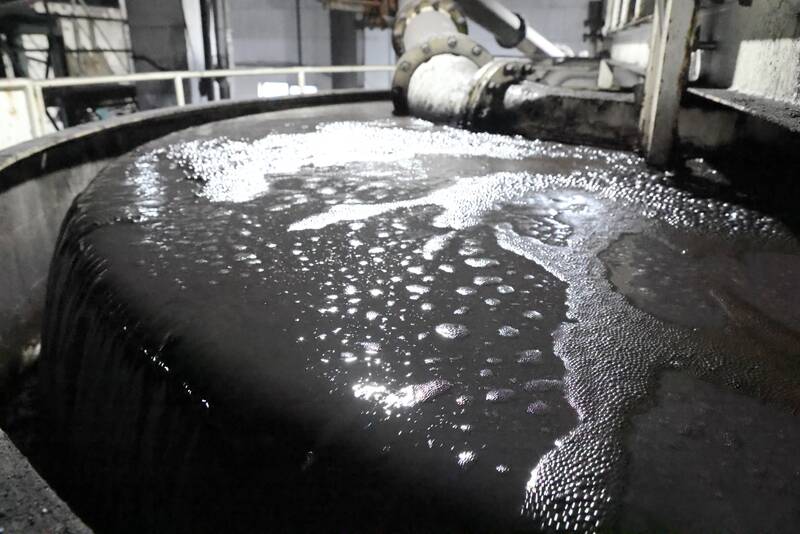
“过去老旧TBS分选设备是厂里的‘老大难’,床层不稳、分选混乱,大量优质细粒精煤混入尾矿流失,十分可惜。”洗煤厂主任工程师宋英杰介绍。针对分选环节长期存在的痛点,新安煤业淘汰老旧TBS干扰床分选设备,投用高效FBS流化床分选机。设备采用单密度计、单执行器PID智能调控,搭配渐变锥孔脉冲布水装置,少量用水即可维持稳定流态分选,创新集成微气泡气浮辅助分选,实现0.1至4毫米粗煤泥精准分层。
与此同时,该厂将原有弧形筛升级为叠层高频振动细筛,筛缝优化至0.35毫米,彻底解决筛分设备“筛上夹细、筛下跑粗”的行业难题。经过一年连续生产检验,筛分、分选两道关口保持稳定工况,分选精度实现质的提升。
走进粗煤泥分选车间,智能化生产线有序运转。中控系统实时采集床层密度数据,自动调节排料阀门开度,大幅减少现场人工调试频次。洗煤厂厂长赵驰介绍,本次技改不是简单的设备更换,而是全厂脱泥/不脱泥在线切换重介耦合工艺的关键一环。同步完成五通分叉溜槽、Z型缓冲入料溜槽改造,配套自主定制连续锥无压三产品重介质旋流器,构建起能够适应原煤煤泥含量波动的全工序协同洗选体系。
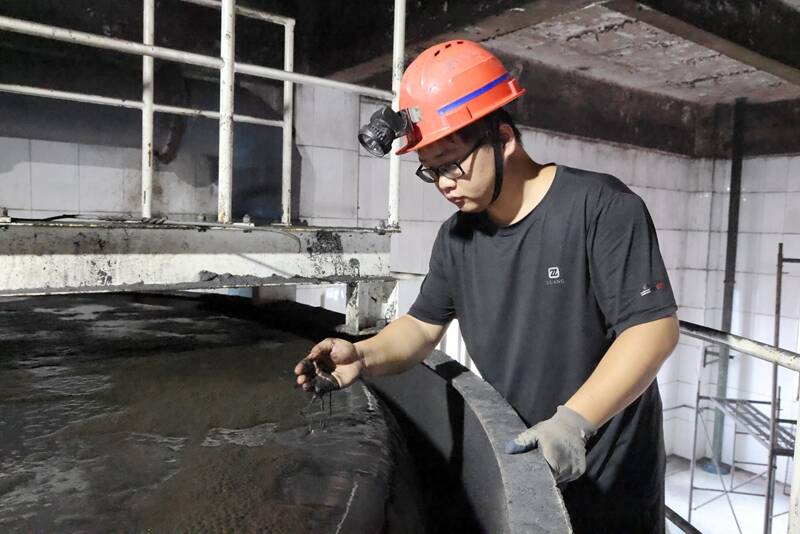
项目投产一年来,粗精煤产率提升4.06%,尾矿灰分上涨4个百分点,尾煤热值持续走低。洗煤厂煤质化验室主任张晓雪展示长期化验台账:改造完成后,尾矿灰分稳定提升4个百分点,商品精煤灰分波动区间明显收窄,煤质稳定满足下游焦化企业采购标准。按照年入洗原煤100万吨、精煤与中煤每吨差价350元测算,仅粗精煤增产年创效186万元,叠加设备维保、用电、重介介质等成本节约,项目全年合计增效254万元。
“精煤产率每提升0.1个百分点,都是资源回收技术持续攻坚的成果。”新安煤业公司党委副书记、经理魏明华表示,下一步,将持续深耕洗选工艺创新,依托3项在审实用新型专利,迭代优化智能分选、煤泥水闭路循环系统,持续深挖煤炭资源回收潜力,以精细化技术改造推动企业精益生产、绿色低碳发展。
(未经授权禁止转载)